01

ફોર્જિંગ
દાંતના મૂળમાંથી સતત દાણાનો પ્રવાહ ચાલુ રહે તે માટે ખાલી જગ્યાને જાળીના આકારમાં બનાવવામાં આવે છે.


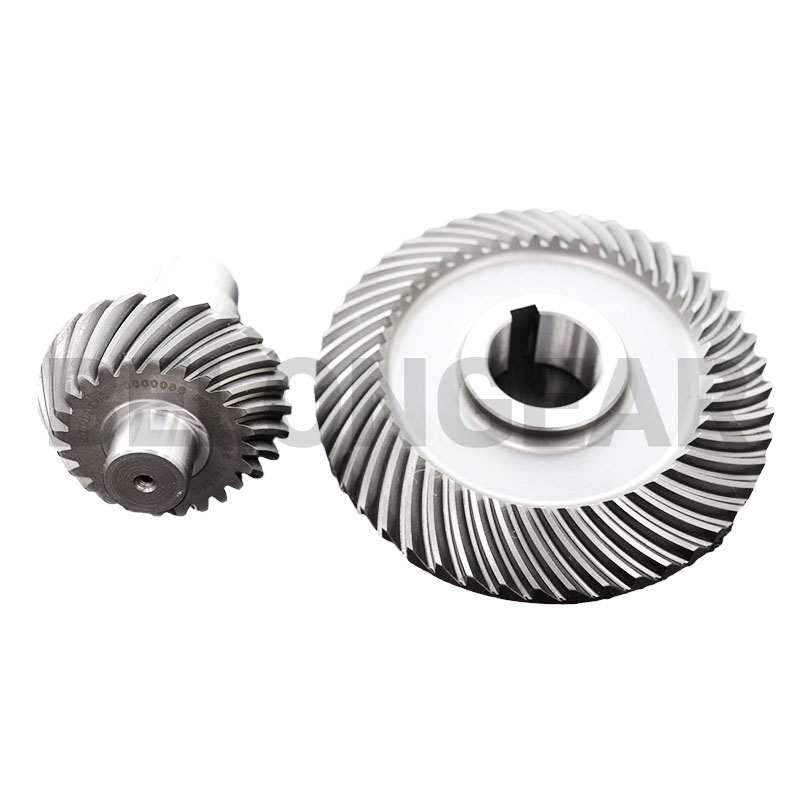


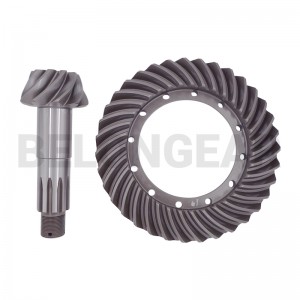
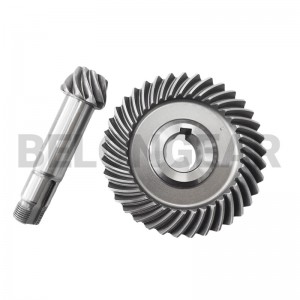
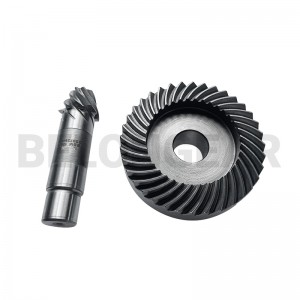
8620 એ ઓટોમોટિવ ગિયરિંગનું વર્કહોર્સ કાર્બ્યુરાઇઝિંગ સ્ટીલ છે: તે સખત કેસ લે છે, મજબૂત કોર અને મશીનોને અનુમાનિત વોલ્યુમમાં રાખે છે. આ બેવલ ગિયર્સને એક્સલ અને ડિફરન્શિયલ ડ્યુટી માટે જોડી તરીકે કાપવામાં આવે છે, કાર્બ્યુરાઇઝ કરવામાં આવે છે અને લેપ કરવામાં આવે છે.
સર્પાકાર બેવલ ગિયર તેના દાંત કેવી રીતે પૂર્ણ થાય છે તેના દ્વારા અને તેના પરિમાણો દ્વારા વ્યાખ્યાયિત થાય છે. માર્ગ પ્રાપ્ત કરી શકાય તેવી ચોકસાઈ, અવાજ અને કિંમત નક્કી કરે છે, તેથી ડ્રોઇંગ પ્રકાશિત થાય તે પહેલાં તેને દુકાનના ફ્લોર પર છોડવાને બદલે સંમતિ આપવામાં આવે છે.
| રૂટ | દાંત કેવી રીતે સમાપ્ત થાય છે | ક્યારે પસંદ કર્યું | મર્યાદા |
|---|---|---|---|
| ગ્લીસને લેપ કર્યોઆ પૃષ્ઠ | દાંત કાપવામાં આવે છે, સખત કરવામાં આવે છે, અને પછી ગ્લીસન લેપર પર મેળ ખાતી જોડીમાં લૅપ કરવામાં આવે છે. આ જોડી ઘર્ષક સંયોજન સાથે એકસાથે ચલાવવામાં આવે છે, તેથી કટર જ્યાં છોડી ગયો હતો ત્યાં જ નહીં, પરંતુ સમગ્ર દાંતમાં સંપર્ક વિકસિત થાય છે. | મધ્યમ ગતિએ શાંત દોડ; મોટા જથ્થામાં; ક્લાસિક ઓટોમોટિવ અને ગિયરમોટર રૂટ. | લેપિંગ દાંતના સંપર્કને સુધારે છે, કાપેલા દાંતની ભૂમિતિને નહીં, તેથી સખ્તાઇ પહેલાં પ્રાપ્ત કરી શકાય તેવી ચોકસાઈ સેટ કરવામાં આવે છે. |
| ગ્લીસન ગ્રાઉન્ડ | સખત થયા પછી દાંતના ભાગોને ગ્લીસન ગ્રાઇન્ડર પર પીસવામાં આવે છે. પીસવાથી સખ્તાઇથી થતી વિકૃતિ દૂર થાય છે, તેથી તૈયાર દાંત સંપર્કને બચાવવા માટે લેપિંગ પર આધાર રાખવાને બદલે ચુસ્ત પ્રોફાઇલ ટોલરન્સમાં રહે છે. | લેપિંગ કરતા વધુ ઝડપ, વધુ ચોકસાઈ અને ઓછો અવાજ; સતત ચાલતા ગિયરબોક્સ માટેનો માર્ગ. | ગ્રાઇન્ડીંગ એ એક ધીમું અને ખર્ચાળ અંતિમ પગલું છે, તેથી જ્યાં ચોકસાઈ તેને યોગ્ય ઠેરવે ત્યાં તે પસંદ કરવામાં આવે છે. |
| ક્લિંગેલનબર્ગ હાર્ડ કટ | દાંત રફ કાપેલા હોય છે, નરમ હોય છે, કઠણ હોય છે, અને પછી ક્લિંગેલનબર્ગ મશીન પર સખત કાપવાથી પૂર્ણ થાય છે. કઠણ દાંત કાપવાથી અલગ ગ્રાઇન્ડીંગ ઓપરેશન ટાળવામાં આવે છે અને દાંતની સપાટી ગ્રાઇન્ડીંગના નિશાનથી મુક્ત રહે છે. | જ્યાં ગ્રાઇન્ડીંગ મુશ્કેલ હોય ત્યાં અને ક્લિંગેલનબર્ગ-સિસ્ટમ ભૂમિતિ માટે હાર્ડ ફિનિશિંગ. | સોફ્ટ રફ કટ માટે યોગ્ય સ્ટોક છોડવો પડે છે, તેથી રફ અને હાર્ડ કટીંગ એક જ ઓપરેશન તરીકે આયોજન કરવામાં આવે છે. |
નીચે આપેલા મૂલ્યો આ વસ્તુ માટેના ચિત્રમાંથી લેવામાં આવ્યા છે. જ્યાં પૃષ્ઠ કોઈ સામગ્રી અથવા ચોકસાઈ ગ્રેડ દર્શાવે છે ત્યાં તે અહીં પુનરાવર્તિત થાય છે; બાકીનું બધું ચિત્ર સમીક્ષા દરમિયાન તમારી સાથે પુષ્ટિ કરવામાં આવે છે, કેટલોગમાંથી ધારવામાં આવતું નથી.
| વસ્તુ | આ ઉત્પાદન | તેની પુષ્ટિ કેવી રીતે થાય છે |
|---|---|---|
| ગિયર પ્રકાર | ડ્રાઇવલાઇન માટે બેવલ ગિયર અને પિનિયન જોડી | ચિત્રકામ |
| સામગ્રી | ૮૬૨૦ કાર્બ્યુરાઇઝિંગ સ્ટીલ | સામગ્રી પ્રમાણપત્ર |
| ગરમીની સારવાર | કાર્બ્યુરાઇઝ કરો, સખત કરો અને ગુસ્સો આપો | ગરમીની સારવારનો અહેવાલ |
| ફિનિશિંગ | મેળ ખાતી જોડી તરીકે લેપ્ડ | મેશિંગ રિપોર્ટ |
| ફરજ | એક્સલ, ડિફરન્શિયલ અને ટ્રાન્સફર ગિયરિંગ | ચિત્રકામ |
| પુરવઠાનો અવકાશ | મેળ ખાતી જોડી, વોલ્યુમ અથવા રિપ્લેસમેન્ટ સેટ | મેશિંગ રિપોર્ટ |
ઓટોમોટિવ ગિયર ખરીદી સિંગલ-પાર્ટ સુવિધાઓ કરતાં વોલ્યુમ અને પુનરાવર્તિતતા દ્વારા વધુ સંચાલિત થાય છે.
લેપિંગ અને ઇન્સ્પેક્શન સેટઅપ બેચ પર એમોર્ટાઇઝ્ડ છે, તેથી જથ્થો યુનિટના ભાવમાં તીવ્ર ફેરફાર કરે છે.
વધુ કડક અવાજ લક્ષ્યનો અર્થ એ છે કે વધુ લેપિંગ સમય અને નજીકની જોડી મેચિંગ.
ડ્રોઇંગ પરના લોડ કેસને અનુસરે છે અને ભઠ્ઠીના સમયને ચલાવે છે.
વોલ્યુમ વધતાં સંપૂર્ણ સામગ્રી અને ગરમીની સારવારના રેકોર્ડનો ખર્ચ પ્રતિ ભાગ ઓછો થાય છે.
સ્પાઇરલ બેવલ ડ્રાઇવ પર મોટાભાગની ફરિયાદો દાંતથી નહીં પણ એસેમ્બલીથી આવે છે. મશીન પર ફિટરને આ ત્રણ મુદ્દાઓનું નિયંત્રણ કરવું પડે છે.
દાંત કાપવામાં આવે છે, કઠણ થાય છે અને પછી તેના પોતાના જ દાંત પર લપેટવામાં આવે છે. લપેટવાથી ચહેરા પર સંપર્ક વિકસે છે, તેથી તૈયાર જોડી એકબીજાને બદલવાને બદલે મેળ ખાય છે.
દાંતના મૂળમાંથી સતત દાણાનો પ્રવાહ ચાલુ રહે તે માટે ખાલી જગ્યાને જાળીના આકારમાં બનાવવામાં આવે છે.

બોર, ચહેરા અને માઉન્ટિંગ ખભા ફેરવેલા; આ તે ડેટા બની જાય છે જેમાંથી દાંત કાપવામાં આવે છે અને માપવામાં આવે છે.

ગ્લીસન મશીન પર પિચ કોન અને ડ્રોઇંગ પર માઉન્ટિંગ અંતર સુધી કાપેલા સર્પાકાર દાંત.

કેસની ઊંડાઈ અને કોર કઠિનતા અનુસાર કાર્બ્યુરાઇઝિંગ, સખ્તાઇ અને ટેમ્પરિંગ.

બોર અને લોકેશન વ્યાસ સખત થયા પછી જમીન પર મૂકવામાં આવે છે જેથી ગિયર તેના ડેટા પ્રમાણે ચાલે.

કીવે, થ્રેડો અને ડ્રિલ્ડ ફીચર્સ ડ્રોઇંગ સાથે મશિન કરવામાં આવ્યા છે.

આ જોડીને ઘર્ષક સંયોજન સાથે એકસાથે લપેટવામાં આવે છે, જે સંપર્ક વિકસાવે છે અને બેકલેશ સેટ કરે છે.

ઓળખ અને ગરમીનો નંબર ચિહ્નિત કરો જેથી લેપ કરેલી જોડી પેકિંગ દરમિયાન સાથે રહે.

સાફ કરેલ, કાટ લાગવાથી સુરક્ષિત અને આંતરિક બોક્સ, કાર્ટન અને લાકડાના બોક્સમાં પેક કરેલ.
કયા ચેક લાગુ પડે છે તે રૂટ નક્કી કરે છે. દરેક સેટને ગિયર સેન્ટર પર માપવામાં આવે છે અને જોડીને મેશ કરવામાં આવે છે, અને પરિણામો આંતરિક રીતે રાખવાને બદલે માલ સાથે જારી કરવામાં આવે છે.

ડ્રોઇંગ સામે બોર, ફેસ અને માઉન્ટિંગ અંતર.પરિમાણ અહેવાલ

કાચા બારના રસાયણશાસ્ત્ર અને યાંત્રિક ગુણધર્મો.સામગ્રી પ્રમાણપત્ર

સખ્તાઇ અને ટેમ્પરિંગ પછી સપાટીની કઠિનતા.ગરમીની સારવારનો અહેવાલ

દાંત પર કેસની ઊંડાઈ અને માઇક્રોસ્ટ્રક્ચર.ગરમીની સારવારનો અહેવાલ

લેપિંગ પછી ફ્લૅન્ક ખરબચડીપણું, જે અવાજનું કારણ બને છે.રફનેસ રિપોર્ટ

ગિયર માપન કેન્દ્ર પર દાંતની ચોકસાઈ અને રનઆઉટ.ચોકસાઈ રિપોર્ટ

એસેમ્બલ જોડી પર સંપર્ક પેટર્ન અને બેકલેશ.મેશિંગ રિપોર્ટ
ગતિએ સરળ જમણા ખૂણાના ટ્રાન્સમિશન માટે સર્પાકાર બેવલ ગિયર્સ પસંદ કરવામાં આવે છે. બેલોન આ ઉદ્યોગોમાં ગિયરિંગ સપ્લાય કરે છે.
 ઓટોમોટિવ
 કૃષિ
 બાંધકામ
 ખાણકામ
તે સારી રીતે કાર્બ્યુરાઇઝ કરે છે, મજબૂત કોર જાળવી રાખે છે અને વોલ્યુમમાં અનુમાનિત છે, જે ડ્રાઇવલાઇન ગિયરિંગ માટે જરૂરી છે.
હા. દરેક યુનિટને પીસ્યા વિના ઉચ્ચ-વોલ્યુમ બેવલ જોડી પર સંપર્ક વિકસાવવા માટે લેપિંગ એક ખર્ચ-અસરકારક રીત છે.
હા, ડ્રોઇંગ પરથી અથવા ઘસાઈ ગયેલી જોડીને માપીને, જોકે વોલ્યુમ પ્રાઇસિંગ સ્વાભાવિક રીતે ઉત્પાદન ઓર્ડરની તરફેણ કરે છે.
મટીરીયલ સર્ટિફિકેટ, હીટ ટ્રીટમેન્ટ રિપોર્ટ, ડાયમેન્શન રિપોર્ટ, ચોકસાઈ રિપોર્ટ અને મેશિંગ રિપોર્ટ.
ડ્રોઇંગ અથવા ઘસાઈ ગયેલી જોડીને માઉન્ટિંગ અંતર અને ફરજ સાથે મોકલો. ત્યારબાદ મશીનને ખરેખર જેની જરૂર છે તેની સામે રૂટ, સામગ્રી અને ચોકસાઈની પુષ્ટિ કરી શકાય છે.